
18102570268

技术文章
 更新时间:2026-11-16
 点击次数:6
在复合加工设备的谱系中,插补式车削中心机常被放在一个略显尴尬的位置:上有车铣复合机覆盖复杂工况,下有普通数控车床满足单一工序。但如果把视角放回实际生产节拍,会发现这类设备解决的恰恰是大量“介于两者之间”的零件——既需要在一次装夹中完成多面加工,又不至于复杂到必须动用全功能复合机床。理解它的工艺逻辑,比比较参数表更有助于做出合适的选择。
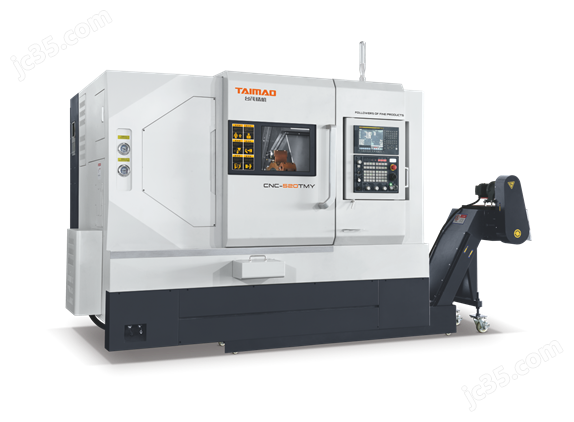
插补能力的实质,是把轮廓精度从成型刀具中解放出来。传统车削加工锥面、圆弧面或非圆柱轮廓时,往往依赖成型刀或靠模,刀具种类多、换刀频繁,且轮廓变更就要重新备刀。插补式车削中心机通过多轴联动插补,用标准刀具走出复杂轨迹,轮廓调整只需修改程序。这一特性在小批量多品种场景中价值明显:一批零件涉及多种圆弧过渡与端面轮廓变化时,程序化调整替代了刀具管理,准备时间随之压缩。有车间实践反馈,将原本分散在车床与铣床上的工序归并到一台设备后,半成品周转与重复装夹带来的定位误差同步减少,这对于同心度要求较高的盘套类零件尤为关键。
结构设计上的取舍,决定了它适合什么样的活。插补式车削中心机通常在车削主功能之外配置动力刀塔或副主轴,形成“车为主、铣钻为辅”的加工格局。与车铣复合机追求多轴联动、一次成型不同,这类设备更强调在有限复合度下保持车削刚性与精度稳定性。斜床身布局、排刀与刀塔的配置差异,直接影响干涉范围与可加工面数量。选型时值得关注的是:动力刀具的接口是否便于日常换装,副主轴与主轴的对接精度能否长期保持,以及排屑路径在连续车削时是否顺畅。这些细节不写在宣传页上,却在日复一日的运行中决定设备好不好用。
选型的核心问题不是“能加工什么”,而是“你的零件需不需要它”。如果零件以回转体为主、附带少量轴向孔与端面槽,且批量适中、换型频繁,插补式车削中心机的复合度恰到好处,投资与回报的匹配度较高。若零件含有大量偏置孔系、曲面铣削或需要五轴联动才能覆盖的特征,则应当考虑更高复合度的方案,否则动力刀具的行程与角度限制反而成为瓶颈。另一个常被忽视的维度是编程与人员准备:插补加工对程序合理性更敏感,刀具路径不优会直接反映在表面质量与刀具寿命上。设备到位前,CAM 后处理与操作人员的联动加工经验是否跟上,往往比机床本身更影响投产节奏。
维护视角下的可靠性,来自对“复合”带来的复杂性的正视。复合加工设备故障排查的难度天然高于单功能机床,插补式车削中心机也不例外。动力刀塔的传动链、副主轴的对接机构、多通道控制的同步逻辑,都是日常点检需要留意的环节。务实的做法是在采购阶段就明确关键部件的维护周期与备件供应渠道,并在验收时完成足够时长的连续加工测试,而非仅做单件精度验收。国产设备近年来在这一层级的产品上进步明显,区域服务响应速度成为其相对优势,对于维护力量有限的中小企业而言,这一点值得纳入决策权重。
设备选型的本质是匹配,而非攀比。插补式车削中心机的价值,在于用适度的复合能力换取装夹次数与周转环节的减少,同时保持车削工艺的稳定性。想清楚零件的特征分布与换型节奏,再对照设备的复合度与结构特点,选择就不会偏离太远。
 联系电话:
18102570268
 企业邮箱:
13926060115@163.com
 公司地址:
广州市增城区新塘镇沙埔荔新九路43号千亿产业园

微信公众号
Copyright © 2026广州台茂精密机械有限公司 All Rights Reserved
备案号:粤ICP备2025425569号
技术支持:机床商务网
管理登录 sitemap.xml
 当前位置:

 上一个:没有了
 返回列表
